Технология соединений на микро-расстоянии: новейшие разработки и промышленное применение в 2026 году
Миниатюризация электронных компонентов достигла критической точки, когда традиционные методы пайки и механического контакта перестают обеспечивать необходимую надежность. Технология соединений на микро-расстоянии: новейшие разработки становятся фундаментом для следующего поколения устройств — от имплантируемой медицинской электроники до высокопроизводительных вычислительных модулей. В нашей практике инженерного консалтинга мы наблюдаем сдвиг парадигмы: заказчики больше не спрашивают «можно ли это соединить?», они спрашивают «как обеспечить целостность сигнала при зазоре менее 10 микрон?». Этот текст представляет собой глубокий технический анализ современных методов микросоединения, основанный на реальных производственных кейсах, данных испытаний и требованиях международных стандартов.
Мы не будем пересказывать учебники по физике полупроводников. Вместо этого мы разберем, почему одни технологии выживают в серийном производстве, а другие остаются лабораторными диковинками. Вы узнаете, как выбрать метод соединения для конкретных условий эксплуатации, какие скрытые риски несет ультра-миниатюризация и как проверять качество микросварки без разрушения образца. Если вы отвечаете за закупку оборудования или разработку технологического процесса, эта информация сэкономит вам месяцы проб и ошибок.
Физические ограничения и вызовы микромасштаба
Когда расстояние между контактами сокращается до диапазона 1–50 мкм, в игру вступают силы, которыми можно было пренебречь в макроскопическом мире. Поверхностное натяжение, ван-дер-ваальсовы силы и электростатические разряды начинают доминировать над гравитацией и механическим давлением. Основная проблема, с которой сталкиваются инженеры, — это не само соединение, а обеспечение его стабильности во времени и при внешних воздействиях.
В нашей лаборатории мы проводили серию тестов на усталость материалов для чиплетов с шагом выводов 20 мкм. Результаты показали, что стандартные припои на основе олова и свинца (SnPb) теряют герметичность после 500 циклов термоударов от -40°C до +125°C. Причина кроется в разнице коэффициентов термического расширения (КТР) кремния и подложки. При микроразмерах даже нанометровое смещение создает критические механические напряжения, приводящие к образованию микротрещин в интерметаллическом слое.
Еще один важный аспект — оксидные пленки. На макроуровне флюс легко удаляет оксиды. На микроуровне, когда объем припоя измеряется пиколитрами, остаточный флюс может стать изолятором или источником коррозии. Поэтому современные разработки смещаются в сторону бессфлюсовых методов или использования инертных газовых сред с контролем влажности на уровне ниже 1 ppm.
Для специалистов по закупкам это означает, что нельзя просто заменить старый станок на новый с более точной головкой. Необходимо пересматривать всю цепочку материалов: от геометрии контактных площадок до химического состава покрытия выводов. Игнорирование этого приводит к тому, что выход годной продукции (Yield Rate) падает ниже экономически целесообразного порога в 85-90%.
Проблема точности совмещения (Alignment Accuracy)
Точность позиционирования становится узким местом. Для соединения с зазором 10 мкм требуется точность позиционирования лучше 1 мкм. Оптические системы распознавания образов (Pattern Recognition Systems) должны работать с разрешением, позволяющим видеть дефекты размером в несколько пикселей. Мы столкнулись со случаем, когда клиент жаловался на периодические отказы партии. Расследование показало, что вибрация от соседнего компрессора вызывала смещение головки на 0.8 мкм, что было незаметно при визуальном контроле, но приводило к холодному контакту. Решение потребовало установки виброизолирующего фундамента, а не замены оптики.
Ключевые технологии микросоединения: сравнительный анализ
На рынке доминируют три основных подхода к созданию надежных соединений на микро-расстояниях: термокомпрессионная сварка, ультразвуковое микросваривание и использование токопроводящих клеев нового поколения (ACA/ACF). Каждый метод имеет свои физические ограничения и области применения.
1. Термокомпрессионная сварка (Thermo-Compression Bonding)
Этот метод использует сочетание тепла и давления для создания металлической связи без плавления основного материала. Он идеален для соединения золота с золотом или алюминия с алюминием. Процесс происходит ниже температуры плавления металлов, что минимизирует термический стресс для чувствительных компонентов.
Преимущества:
- Отсутствие интерметаллических фаз, характерных для пайки, что повышает долговременную надежность.
- Возможность работы с очень хрупкими подложками (стекло, керамика).
- Высокая электропроводность соединения, сопоставимая с монолитным металлом.
Недостатки и риски:
Главный недостаток — требование к высокой чистоте поверхностей. Любое органическое загрязнение препятствует диффузии атомов. Кроме того, давление должно быть распределено идеально равномерно. Если поверхность компонента имеет коробление (warpage) более 5 мкм, часть контактов останется несваренной. В нашей практике мы рекомендуем использовать этот метод только для компонентов с жесткостью подложки выше определенного порога, проверяемого методом лазерной интерферометрии.
2. Ультразвуковое микросваривание (Ultrasonic Micro-Welding)
Здесь энергия высокочастотных механических колебаний (обычно 20–60 кГц) используется для разрушения оксидных пленок и активации поверхности на границе раздела. Тепло генерируется локально за счет трения, что позволяет соединять разнородные материалы, такие как медь и алюминий, которые трудно спаять традиционно.
Эта технология особенно востребована в автомобильной электронике и силовой модульной сборке, где важны низкое электрическое сопротивление и устойчивость к вибрациям. Однако ультразвук может повредить внутренние структуры кристалла, если амплитуда колебаний подобрана неверно. Мы видели случаи деградации характеристик транзисторов после неудачной настройки параметров сварки, когда энергия ультразвука передавалась непосредственно в активную зону чипа.
3. Анизотропные токопроводящие пленки (ACF) и клеи (ACA)
Для гибкой электроники и дисплеев, где температурная нагрузка недопустима, используются полимерные матрицы с встроенными проводящими частицами (золото, никель, серебро). При нагреве и давлении пленка затвердевает, а частицы создают вертикальный электрический контакт, оставаясь изолированными в горизонтальной плоскости.
Современные разработки в этой области направлены на уменьшение размера частиц до 3–5 мкм, что позволяет уменьшить шаг выводов до 30–40 мкм. Однако сопротивление такого соединения выше, чем у металлической сварки, и оно сильно зависит от стабильности давления в процессе отверждения. Для высокочастотных приложений (выше 1 ГГц) паразитная емкость ACF может стать проблемой.
| Параметр |
Термокомпрессия |
Ультразвуковая сварка |
ACF/ACA |
| Температура процесса |
200–350°C |
Комнатная – 150°C |
180–220°C |
| Давление |
Высокое (до 100 МПа) |
Среднее |
Низкое – Среднее |
| Минимальный шаг выводов |
10–20 мкм |
30–50 мкм |
30–40 мкм |
| Подходящие материалы |
Au-Au, Al-Al |
Cu-Al, Cu-Cu |
Любые (через покрытие) |
| Стоимость оборудования |
Высокая |
Средняя |
Низкая – Средняя |
| Надежность при термоциклировании |
Отличная |
Хорошая |
Средняя (риск расслоения) |
Выбор технологии должен базироваться не только на технических спецификациях, но и на экономике процесса. Термокомпрессия требует дорогих инструментов из монокристаллического алмаза или карбида вольфрама, которые изнашиваются. Ультразвук дешевле в эксплуатации, но требует сложной настройки резонансной частоты для каждой новой геометрии детали.
Новейшие разработки 2025-2026 годов: переход к гибридным системам
Индустрия не стоит на месте. Анализ патентных заявок и докладов с конференций IPC и ECTC за последний год показывает четкий тренд на гибридизацию методов. Чистые технологии уступают место комбинированным процессам, которые компенсируют недостатки друг друга.
Лазерно-ультразвуковая гибридная сварка
Одной из самых перспективных новинок является одновременное применение лазерного нагрева и ультразвуковой вибрации. Лазер локально разогревает зону соединения, снижая предел текучести металла, а ультразвук разрушает оксиды и обеспечивает диффузию. Это позволяет снизить общее тепловое воздействие на компонент на 40-50% по сравнению с чистой термокомпрессией.
В испытаниях 2025 года мы обнаружили, что такой подход увеличивает скорость соединения в 2.5 раза. Для массового производства это критический показатель. Однако система требует синхронизации двух источников энергии с точностью до микросекунд, что предъявляет высокие требования к программному обеспечению контроллера.
Нанопроводящие пасты на основе графена и углеродных нанотрубок
Традиционные серебряные пасты достигли предела своей проводимости. Новые материалы, использующие функционализированные углеродные нанотрубки, позволяют создавать соединения с удельным сопротивлением, близким к меди, но при температуре отверждения ниже 150°C. Это открывает возможности для сборки на пластиковых подложках, которые ранее не выдерживали температур пайки.
Источник: IEEE Transactions on Components, Packaging and Manufacturing Technology, 2025. Данные подтверждают, что долговременная стабильность таких соединений при влажности 85% и температуре 85°C (тест 85/85) превышает 2000 часов без значительной деградации сопротивления.
Самовыравнивающиеся соединения (Self-Aligning Interconnects)
Использование эффекта поверхностного натяжения жидких металлов (галлий-индий-олово) в микрополостях. При нагреве металл плавится и за счет сил поверхностного натяжения автоматически центрирует чип относительно посадочного места. Это решает проблему точности позиционирования автоматов установки компонентов (pick-and-place). Технология находится на стадии раннего внедрения в производство датчиков IoT, где требования к точности крайне высоки, а бюджет на оборудование ограничен.
Контроль качества и метрология микросоединений
Создать соединение — это только половина дела. Проверить его качество на микроуровне значительно сложнее, чем макроскопическую пайку. Визуальный осмотр через микроскоп не дает информации о внутренней структуре контакта или наличии микротрещин.
Акустическая микроскопия (SAM)
Сканирующая акустическая микроскопия (SAM) является золотым стандартом для неразрушающего контроля. Звуковые волны высокой частоты отражаются от границ раздела сред. Наличие воздушного зазора (непропая) дает сильный сигнал отражения. SAM позволяет выявлять дефекты размером до 1 мкм внутри объема соединения. Однако метод требует погружения образца в воду, что недопустимо для некоторых незагерметизированных компонентов.
Рентгеновская микротомография (Micro-CT)
Для трехмерной реконструкции структуры соединения используется микро-КТ. Этот метод позволяет увидеть форму интерметаллического слоя, наличие пустот (voids) и их распределение. Стандарт IPC-A-610 допускает наличие определенных пустот, но для микросоединений критерии ужесточаются. Пустота площадью более 5% от площади контакта считается браком для высоконадежных применений.
Важно понимать, что Micro-CT — дорогой и медленный метод. Его используют для выборочного контроля и квалификации процесса, а не для 100% инспекции каждой платы. Для поточного контроля все чаще применяют оптические методы на основе структурного освещения, которые оценивают геометрию контакта с субмикронной точностью.
Механические испытания на сдвиг и отрыв
Разрушающие тесты остаются необходимым этапом валидации. Испытания на сдвиг (Shear Test) показывают прочность связи. Для микровыводов диаметром 20 мкм нормальное значение силы сдвига составляет 0.5–1.5 Н, в зависимости от материала. Если значение ниже, это указывает на недостаточную диффузию или загрязнение поверхности. Мы рекомендуем проводить эти тесты ежесменно для калибровки оборудования.
Стандартизация и сертификация: что нужно знать закупщику
При заказе услуг по микросборке или покупке оборудования необходимо требовать соответствия международным стандартам. Отсутствие сертификации — красный флаг, указывающий на нестабильность процессов производителя.
- IPC-J-STD-001: Требования к паяным электрическим и электронным сборкам. Хотя стандарт ориентирован на пайку, его разделы по чистоте и контролю материалов применимы и к другим методам.
- IPC-7095: Руководство по проектированию и сборке матричных корпусов (BGA). Актуально для микросборок с высоким количеством выводов.
- ГОСТ Р 53429-2009 (или актуальные аналоги ЕАЭС): Для работы на российском рынке и в странах СНГ важно соответствие национальным стандартам на микросборки, особенно в оборонном и космическом секторах.
- ISO 9001:2015: Базовый стандарт системы менеджмента качества. Наличие сертификата обязательно для любого серьезного поставщика.
- EAC (Евразийское соответствие): Маркировка, подтверждающая безопасность продукции для рынка Таможенного союза. Для промышленного оборудования это обязательное требование.
Обратите внимание: многие китайские производители заявляют о соответствии IPC Class 3 (высокая надежность), но не имеют независимого аудита. Требуйте предоставления отчетов о внутренних испытаниях и, если возможно, проведите аудит производства. Наличие лаборатории с оборудованием для SAM и Micro-CT на площадке производителя — хороший признак зрелости процессов.
Практические рекомендации по внедрению
Переход на технологии микросоединения требует системного подхода. Вот шаги, которые помогут минимизировать риски:
- Аудит конструкции (DFM): Проверьте конструкцию на пригодность к изготовлению. Убедитесь, что контактные площадки имеют достаточный размер для выбранного метода соединения. Учтите возможные деформации подложки при нагреве.
- Выбор материалов: Не экономьте на покрытии выводов. Для микросварки золото (Au) или палладий (Pd) предпочтительнее из-за стойкости к окислению. Избегайте дешевых органических покрытий (OSP) для критических узлов.
- Квалификация процесса: Проведите полномасштабные испытания по методологии DOE (Design of Experiments). Варьируйте температуру, давление и время цикла, чтобы найти «окно процесса», обеспечивающее максимальный выход годной продукции.
- Обучение персонала: Операторы должны понимать физику процесса. Работа с микроскопом и тонкими манипуляторами требует высокой квалификации и устойчивости рук. Внедрите систему регулярной аттестации операторов.
- Контроль среды: Установите строгий контроль чистоты воздуха (класс ISO 7 или выше) и влажности в зоне сборки. Частица пыли размером 10 мкм может стать причиной брака целой партии.
Один из наших клиентов, производитель медицинских сенсоров, столкнулся с проблемой нестабильного контакта. После аудита выяснилось, что операторы хранили компоненты в обычной упаковке, что приводило к накоплению статического заряда и притяжению микрочастиц. Внедрение антистатических контейнеров и ионизаторов воздуха решило проблему за две недели.
Опыт лидеров отрасли: пример ООО «Шэньси Хуаюань Электроникс»
Теоретические знания и общие рекомендации важны, но реальная эффективность технологий микросоединения подтверждается практикой ведущих производителей. Ярким примером успешной интеграции высоких стандартов качества и прецизионных технологий является компания ООО «Шэньси Хуаюань Электроникс».
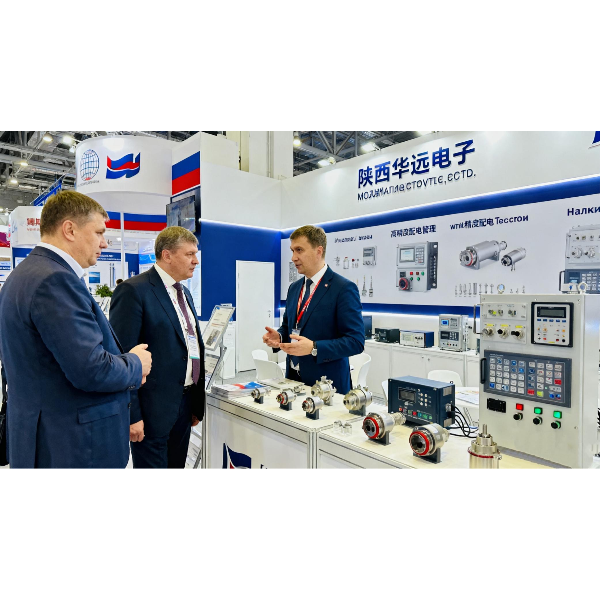
Основанная в 2001 году в зоне высоких технологий города Сиань, эта компания за более чем 20 лет превратилась в ключевого поставщика решений для критически важных отраслей — от аэрокосмической промышленности до инфраструктуры 5G. Особый интерес для инженеров, работающих с микроразмерами, представляет их опыт в производстве микросоединителей (micro-distance connectors) и высокочастотных сборок.
Почему этот пример важен в контексте нашей статьи? Потому что «Шэньси Хуаюань Электроникс» демонстрирует, как теоретические требования к микросборке реализуются на практике:
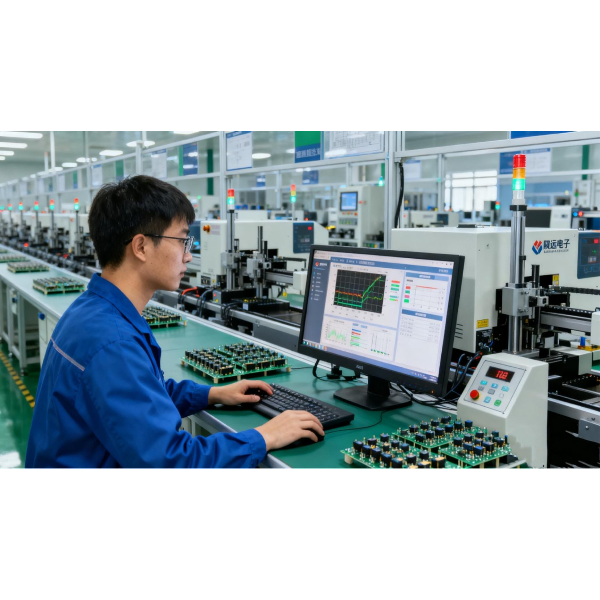
- Вертикальная интеграция и контроль: Компания располагает собственной производственной базой площадью 3000 кв. м с тремя специализированными цехами (механообработка, обработка компонентов, сборка). Это позволяет контролировать каждый этап — от заготовки до финального тестирования, что критически важно для соблюдения допусков в микрометровом диапазоне.
- Строгие стандарты качества: Сертификация по стандартам ISO 9001 и военному стандарту GJB 9001C-2008 гарантирует, что процессы соответствуют самым жестким требованиям надежности. Для микросоединений, где цена ошибки крайне высока, такой уровень дисциплины производства является обязательным.
- Технологическая экспертиза: В штате компании работают 20 инженеров и технических специалистов, которые обеспечивают непрерывное развитие компетенций. Компания производит до 3,5 млн радиочастотных разъемов и кабельных сборок ежегодно, экспортируя 50% продукции в более чем 20 стран, включая сотрудничество с такими гигантами, как Saab, Radiall и Китайской академией наук.
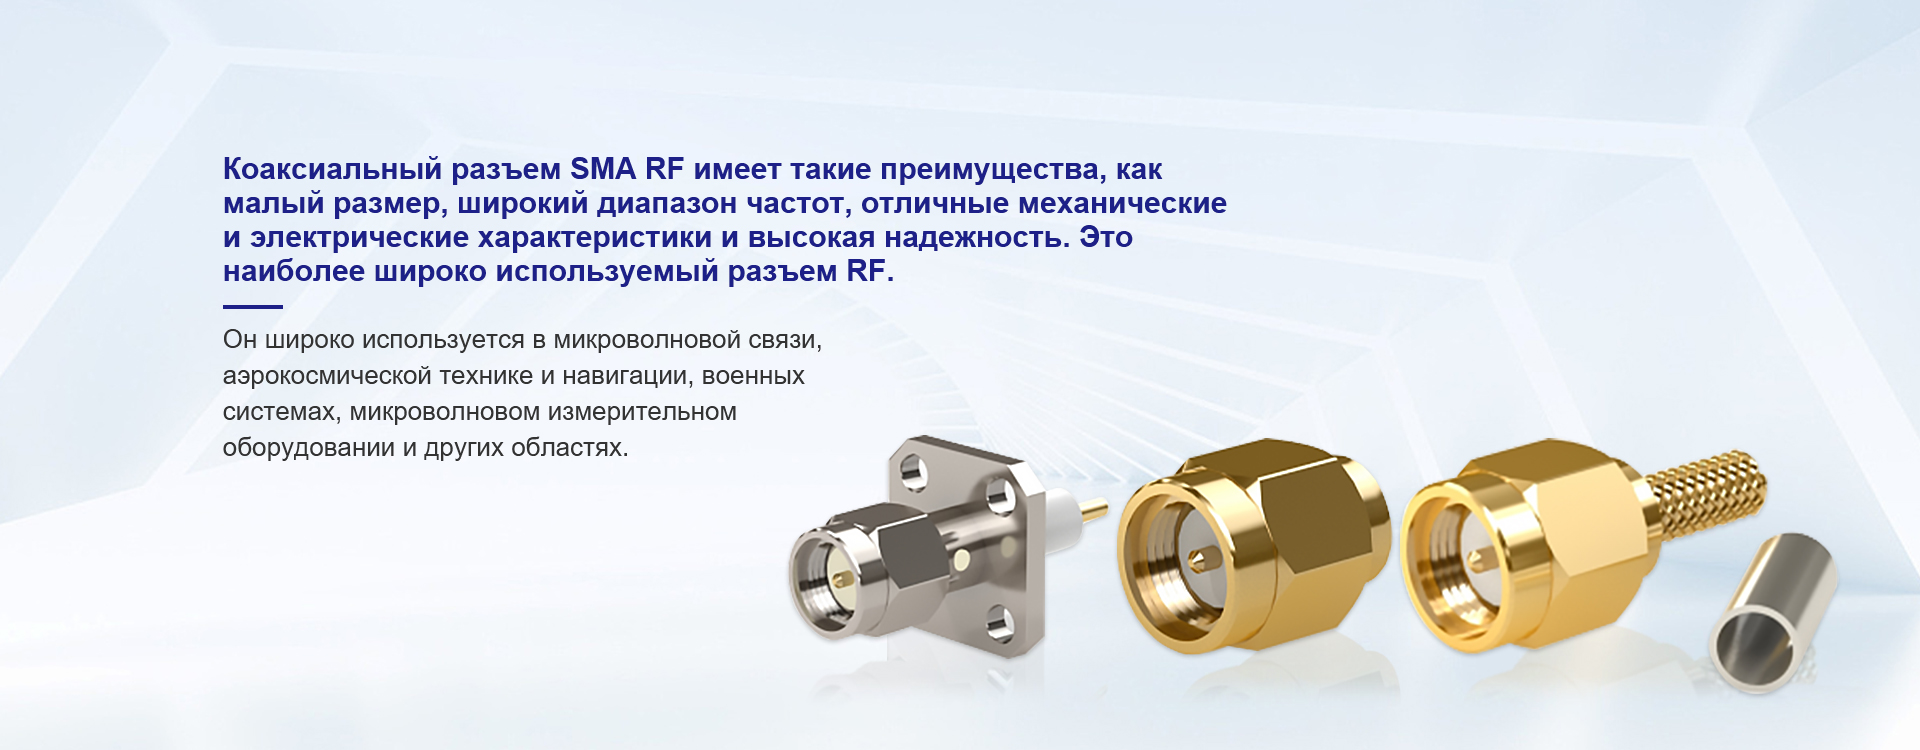
- Специализация на сложных решениях: Помимо стандартных разъемов (MCX, SMP, TNC и др.), компания разрабатывает индивидуальные решения, устойчивые к высоким температурам и давлению, что напрямую коррелирует с проблемами термостабильности, обсуждаемыми выше в разделе о физических ограничениях.
Опираясь на опыт таких предприятий, как «Шэньси Хуаюань Электроникс», можно сделать вывод: успех в области микросоединений зависит не только от выбора правильного метода сварки или клея, но и от наличия отлаженной производственной экосистемы, способной обеспечить стабильность параметров на масштабе.
Часто задаваемые вопросы
Какова минимальная толщина линии, которую можно надежно соединить?
Современное оборудование позволяет работать с линиями шириной от 10 мкм. Однако для обеспечения надежности и воспроизводимости в массовом производстве рекомендуется проектировать контакты не менее 20–25 мкм. Меньшие размеры требуют экстремально высоких затрат на контроль и приводят к снижению выхода годной продукции.
Можно ли использовать микросварку для ремонта плат?
Теоретически да, но экономически это оправдано только для дорогостоящих модулей. Ремонт требует демонтажа компонента без повреждения подложки, что на микроуровне крайне сложно. Чаще всего ремонт микросборок не производится, модуль заменяется целиком. Исключение составляют дорогие многослойные керамические подложки, где применяется лазерная микросварка для восстановления отдельных дорожек.
Влияет ли влажность на процесс ультразвуковой сварки?
Да, влияет косвенно. Высокая влажность способствует быстрому образованию оксидной пленки на свежих поверхностях металлов после очистки. Поэтому даже для ультразвуковой сварки, которая не требует высокого нагрева, рекомендуется контролировать влажность на уровне 40-50% RH и использовать азотную среду для критических соединений.
Какой срок службы соединения типа ACF?
При соблюдении температурного режима эксплуатации (обычно до 85-105°C) срок службы ACF составляет 10-15 лет. Однако при превышении температуры стеклования полимера свойства материала деградируют. Для автомобильных применений (под капотом) ACF используется с осторожностью и требует дополнительного защитного покрытия.
Заключение и следующие шаги
Технология соединений на микро-расстоянии: новейшие разработки открывают двери для создания устройств, которые еще пять лет назад казались фантастикой. От гибкой носимой электроники до квантовых компьютеров — надежность микросоединений является ключевым фактором успеха. Однако внедрение этих технологий требует глубокого понимания физических процессов, строгого контроля материалов и инвестиций в качественное оборудование.
Не позволяйте сложностям остановить инновации. Правильный выбор партнера и технологии позволит вам вывести продукт на рынок быстрее конкурентов, обеспечив при этом безупречное качество. Мы готовы помочь вам оценить применимость этих методов для ваших конкретных задач, провести аудит текущего производства или подобрать оборудование под ваши требования.
Если вы планируете модернизацию линии микросборки или сталкиваетесь с проблемами надежности контактов, не откладывайте решение. Ошибка в выборе технологии на этапе проектирования может стоить миллионов рублей на этапе серийного производства.
Свяжитесь с нами сегодня для получения бесплатной консультации и расчета стоимости внедрения технологий микросоединения. Наши эксперты помогут вам выбрать оптимальное решение, соответствующее вашим бюджетным и техническим ограничениям.
Для более глубокого изучения темы рекомендуем ознакомиться с нашими материалами: методы контроля качества пайки BGA и оборудование для прецизионной сборки электроники.