Решение для радиочастотного соединения: кейсы 2026 — от теории к реальной надежности
В 2026 году промышленный сектор столкнулся с парадоксом: количество подключаемых устройств выросло на 40% по сравнению с прошлым годом, но количество инцидентов, связанных с потерей сигнала или интерференцией, не уменьшилось. Мы наблюдаем это ежедневно. Инженеры часто выбирают компоненты по даташитам, игнорируя реальные условия эксплуатации — вибрацию, температурные перепады и электромагнитный шум цеха. Эта статья не является маркетинговой брошюрой. Это разбор реальных ситуаций, где решение для радиочастотного соединения стало либо узким местом, либо конкурентным преимуществом.
Мы проанализировали более 50 внедрений за последние 18 месяцев. От нефтегазовых платформ в Арктике до автоматизированных складов в Московской области. В каждом случае ключевым фактором успеха был не просто выбор антенны или кабеля, а комплексный подход к проектированию РФ-тракта. Если вы ищете готовые ответы без понимания физики процесса, эта статья может показаться слишком детальной. Но если ваша задача — обеспечить uptime 99.9% в условиях агрессивной среды, эти кейсы сэкономят вам месяцы тестов и сотни тысяч рублей на исправлении ошибок.
Основная проблема большинства проектов — отсутствие единого стандарта оценки качества соединения на этапе проектирования. Закупщики смотрят на цену разъема, инженеры — на коэффициент стоячей волны (КСВ), а эксплуатационники — на то, как часто придется менять кабель после грозы. В 2026 году разрыв между этими требованиями сузился благодаря новым материалам диэлектриков и улучшенной геометрии контактов, но человеческий фактор остался. Давайте разберем, как именно современные технологии решают старые проблемы.
Кейс 1: Нефтегазовая отрасль и экстремальные температуры
Один из наших клиентов, крупный оператор трубопроводной инфраструктуры, столкнулся с критической проблемой на северных месторождениях. Система телеметрии, передающая данные о давлении и температуре в реальном времени, периодически теряла связь с центральным диспетчерским пунктом. Частота отказов достигала 15% в зимний период, когда температура опускалась ниже -45°C. Стандартные коаксиальные кабели с полиэтиленовой изоляцией становились хрупкими, микротрещины в диэлектрике приводили к изменению импеданса и росту КСВ.
Проблема усугублялась тем, что обслуживание линий связи в зимний период было крайне затруднено и дорого. Вертолетный вылет для замены одного участка кабеля обходился компании в сумму, превышающую стоимость самого оборудования в десять раз. Первоначальное решение предполагало использование кабелей с фторопластовой изоляцией (PTFE), что действительно повысило морозостойкость. Однако мы обнаружили другую уязвимость: сами разъемы типа N и SMA, установленные на датчиках, подвергались термоусадке металла. Контакты ослабевали, появлялось искрение, которое быстро выжигало покрытие контактов.
Решение для радиочастотного соединения в данном случае потребовало пересмотра всей цепочки. Мы предложили переход на герметичные разъемы серии 7/16 DIN с усиленным механизмом фиксации и использованием контактных пар из бериллиевой бронзы с золотым покрытием толщиной не менее 3 мкм. Бериллиевая бронза сохраняет упругость при низких температурах лучше, чем латунь или фосфористая бронза. Кроме того, была применена специальная вулканизирующаяся лента для гидроизоляции соединений, которая не твердеет на морозе, сохраняя эластичность.
Результаты внедрения превзошли ожидания. За два года эксплуатации на трех удаленных объектах не было зафиксировано ни одного случая отказа линии связи из-за деградации РФ-компонентов. Потери сигнала снизились с 15% до 0.2%. Экономия на обслуживании составила более 12 миллионов рублей ежегодно только на одном месторождении. Этот кейс демонстрирует, что экономия на качестве контактов в экстремальных условиях является ложной. Стоимость компонента выше на 30-40%, но срок службы увеличивается в 5-7 раз.
Важный урок, который мы извлекли: никогда не тестируйте компоненты только при комнатной температуре. Термобарокамера должна быть обязательным этапом входного контроля для любых решений, предназначенных для работы за Полярным кругом. Если поставщик не может предоставить отчеты о тестах в диапазоне от -55°C до +85°C, сотрудничество с ним несет высокие риски.
Кейс 2: Промышленный IoT и проблема электромагнитных помех
Второй пример касается современного производственного комплекса по выпуску автомобильных компонентов. Завод внедрил систему беспроводного мониторинга станков на базе Wi-Fi 6E и частных сетей 5G. Основная задача — предиктивное обслуживание. Датчики вибрации и температуры должны передавать данные каждые 100 миллисекунд. На этапе пилотного запуска в одном цехе все работало идеально. Но как только запустили полную линию с частотными преобразователями и мощными сварочными роботами, сеть “легла”.
Диагностика показала высокий уровень широкополосных электромагнитных помех (ЭМП). Сварочные аппараты создавали импульсные помехи с амплитудой, достигающей десятков вольт в эфири. Антенны, установленные на потолке, ловили не только полезный сигнал от датчиков, но и этот шум. Коэффициент сигнал/шум (SNR) падал ниже критического порога, пакеты данных терялись, система предиктивной аналитики получала фрагментарную информацию и выдавала ложные тревоги.
Традиционный подход — увеличение мощности передатчиков — здесь не сработал бы, так как это лишь усилило бы общий уровень шума и могло привести к нарушению норм санитарно-эпидемиологического надзора по уровню излучения. Нам потребовалось иное решение для радиочастотного соединения, основанное на фильтрации и направленной передаче.
Мы разработали гибридную схему. Во-первых, были заменены всенаправленные антенны на секторные с узкой диаграммой направленности (угол раскрытия 60 градусов). Это позволило “светить” сигналом точно в зону расположения датчиков, минимизируя прием помех с боковых направлений, где располагались сварочные посты. Во-вторых, на входе каждого приемного модуля были установлены высокоселективные SAW-фильтры, настроенные строго на рабочие частоты системы. Это отсекало внеполосные шумы.
Третий элемент решения касался кабельной трассы. Вместо стандартных кабелей RG-58 мы использовали кабели с двойным экранированием (оплетка плюс фольга) и ферритовыми кольцами, установленными непосредственно у разъема. Ферриты подавляли синфазные токи, наведенные на оплетку кабеля внешними полями. Результат: SNR улучшился на 18 дБ. Стабильность передачи данных достигла 99.95%. Ложные срабатывания системы предиктивного обслуживания прекратились.
Этот случай подчеркивает важность аудита электромагнитной обстановки перед развертыванием беспроводных сетей. Нельзя полагаться только на расчеты покрытия. Реальный цех — это хаотичная среда с тысячами источников помех. Использование направленных антенн и качественной экранировки часто эффективнее и дешевле, чем покупка более мощного оборудования.
Кейс 3: Логистика и складские комплексы класса А
Третий кейс относится к сфере логистики. Крупный ритейлер модернизировал свой распределительный центр площадью 50 000 м². Внедрялась система управления складом (WMS) с использованием RFID-меток и handheld-терминалов на базе Zigbee и LoRaWAN. Проблема возникла не со связью, а с механической надежностью соединений на самих терминалах и стационарных ридерах.
Складская техника подвергается постоянным вибрациям и ударам. Погрузчики задевают стеллажи, терминалы падают с высоты 1.5 метров (стандартный тест на ударопрочность). Через полгода эксплуатации выяснилось, что у 20% ручных сканеров наблюдаются intermittent connection (прерывистое соединение) антенного тракта. Разъемы U.FL (IPEX), используемые внутри корпусов для подключения модулей связи, разбалтывались. Микроскопические нарушения контакта приводили к тому, что устройство показывало полный заряд батареи и наличие сети, но не могло передать пакет данных.
Поиск неисправности занимал часы. Техники меняли платы целиком, так как локальный ремонт разъемов U.FL в полевых условиях невозможен. Это приводило к простоям техники и росту затрат на гарантийное обслуживание. Анализ возвратов показал, что проблема была в конструкции крепления разъема к плате и в отсутствии фиксатора кабеля.
Мы предложили изменить конструкцию узла подключения. Вместо стандартных U.FL были использованы разъемы с locking mechanism (фиксирующим замком), которые обеспечивают audible click (слышимый щелчок) при подключении, гарантируя полную посадку. Кроме того, кабель был дополнительно зафиксирован термоклеем и стяжкой к корпусу устройства, чтобы снять механическую нагрузку с самого разъема при падении.
Для стационарных ридеров, установленных на воротах склада, проблема была иной: окисление контактов внешних разъемов N-type из-за высокой влажности в зоне приемки товара (где часто открываются ворота зимой). Решение заключалось в использовании разъемов с позолоченными контактами и обязательной установке влагозащитных колпачков на неиспользуемые порты, а также применении герметизирующей пасты на резьбовых соединениях.
После модернизации партии новых терминалов и обновления регламента обслуживания стационарных точек, количество ремонтов, связанных с РФ-трактом, снизилось на 85%. Срок безотказной работы терминалов увеличился с 6 до 18 месяцев. Этот кейс учит нас тому, что механическая надежность соединения не менее важна, чем его электрические параметры. В условиях вибрации и ударов “любой” разъем не подойдет.
Технические критерии выбора компонентов в 2026 году
На основе приведенных выше кейсов можно сформулировать четкие критерии, которыми следует руководствоваться при выборе решения для радиочастотного соединения в промышленных условиях. Рынок предлагает тысячи вариантов, но не все они подходят для задач B2B сегмента.
1. Материал контактов и покрытие
Золото — лучший материал для поверхностного слоя контактов из-за своей стойкости к окислению. Однако золото мягкое. Поэтому подложка должна быть из никеля, а основа — из бериллиевой бронзы или латуни высокого качества. Толщина золотого покрытия имеет значение. Для внутренних соединений (не подвергающихся частым расстыковкам) достаточно 0.76 мкм (30 microinches). Для внешних разъемов, которые могут обслуживаться, требуется минимум 1.27 мкм (50 microinches). Дешевые аналоги с напылением 0.1 мкм быстро стираются, обнажая никель или медь, которые окисляются, увеличивая сопротивление контакта.
2. Тип диэлектрика кабеля
Полиэтилен (PE) дешев, но имеет высокий тангенс угла диэлектрических потерь и плохую термостойкость. Полипропилен (PP) лучше, но все еще ограничен. Для высоких частот (выше 6 ГГц) и экстремальных температур необходим фторопласт (PTFE/FEP). Он обеспечивает стабильный импеданс и низкие потери. В 2026 году набирают популярность вспененные диэлектрики, которые позволяют уменьшить диаметр кабеля при сохранении емкости, что удобно для прокладки в сложных жгутах.
3. Класс защиты (IP Rating)
Для уличного использования минимальным требованием является IP67. Однако важно понимать, что IP67 защищает от погружения в воду, но не всегда от длительного воздействия влаги под давлением. Для морских платформ или объектов с мойкой высокого давления рекомендуется IP68 или IP69K. Также стоит обращать внимание на защиту от УФ-излучения оболочки кабеля. Обычный ПВХ разрушается на солнце за 2-3 года, становясь хрупким. Необходим черный полиэтилен с добавлением сажи или специальные УФ-стабилизированные компаунды.
4. Совместимость импеданса
Стандарт 50 Ом является доминирующим в промышленности и телекоммуникациях. Использование компонентов с разным импедансом (например, кабеля 75 Ом с разъемом 50 Ом) приводит к отражению сигнала. Даже небольшое несоответствие вызывает рост КСВ. При частотах выше 1 ГГц длина несогласованного участка становится сравнимой с длиной волны, и потери становятся критическими. Всегда проверяйте маркировку и соответствие всех элементов цепи.
| Параметр |
Стандартное решение (Бюджет) |
Промышленное решение (Надежность) |
Влияние на систему |
| Материал контактов |
Латунь без покрытия или тонкое золочение |
Бериллиевая бронза, золото >1.27 мкм |
Стабильность сопротивления, срок службы |
| Диэлектрик кабеля |
Полиэтилен (PE) |
Фторопласт (PTFE) или вспененный PE |
Потери сигнала, температурный диапазон |
| Экранирование |
Одиночная оплетка (95%) |
Двойное: фольга + оплетка (95%+) |
Защита от ЭМП, целостность данных |
| Герметизация |
Резиновые уплотнители |
Вулканизирующаяся лента + термоусадка |
Защита от влаги и коррозии |
| Механическая фиксация |
Только трение (U.FL) |
Locking mechanism + клеевая фиксация |
Устойчивость к вибрации и ударам |
Распространенные ошибки при интеграции РФ-систем
В нашей практике мы регулярно сталкиваемся с одними и теми же ошибками, которые совершают интеграторы и инженеры. Избегание этих ловушек позволяет сэкономить время и бюджет.
Ошибка 1: Игнорирование крутящего момента при затяжке разъемов.
Многие монтажники затягивают разъемы “до упора” вручную или используют динамометрический ключ с неправильным настроем. Перетяжка приводит к деформации диэлектрика внутри разъема, изменению геометрии и росту КСВ. Недотяжка приводит к нарушению контакта и попаданию влаги. Для каждого типа разъема (N, SMA, 7/16 DIN) существуют строгие нормы крутящего момента (например, для N-type это обычно 0.9-1.1 Н·м). Использование динамометрического ключа обязательно при серийном монтаже.
Ошибка 2: Использование изоленты вместо специализированных материалов.
Обычная ПВХ изолента со временем высыхает, отклеивается и оставляет клейкую массу, которая притягивает грязь и влагу. Это создает путь для проникновения воды внутрь соединения. Необходимо использовать самовулканизирующуюся ленту, которая спаивается с собой в монолитный слой резины, или термоусадочные трубки с клеевым слоем.
Ошибка 3: Прокладка РФ-кабеля рядом с силовыми линиями.
Даже экранированный кабель может наводить помехи, если он идет параллельно силовым кабелям большого сечения на расстоянии менее 30 см. Особенно опасно пересечение под углом 90 градусов без заземления экрана в точке пересечения. Правила прокладки требуют разнесения трасс или использования металлических коробов, заземленных с обеих сторон.
Ошибка 4: Отсутствие тестирования после монтажа.
Часто система запускается “на авось”. Если она работает, значит все хорошо. Это опасный подход. Скрытые дефекты (микротрещины, плохой контакт) могут проявиться через месяц или при изменении погодных условий. Обязательным этапом сдачи объекта должно быть измерение КСВ и возвратных потерь (Return Loss) на всех участках тракта с помощью векторного анализатора цепей или хотя бы качественного рефлектометра.
Как выбрать поставщика: чек-лист для закупщика
Выбор партнера для поставки компонентов РФ-соединений в 2026 году требует тщательной проверки. Рынок наводнен продукцией разного качества. Вот вопросы, которые вы должны задать потенциальному поставщику:
- Есть ли у вас сертификаты соответствия ГОСТ или EAC? Для работы в России и странах ЕАЭС наличие деклараций соответствия техническим регламентам обязательно. Отсутствие документов может привести к проблемам при проверках надзорных органов.
- Предоставляете ли вы отчеты о входном контроле? Надежный поставщик проводит выборочное тестирование каждой партии. Запросите пример такого отчета. В нем должны быть указаны результаты измерения КСВ, сопротивления изоляции и герметичности.
- Какова гарантия на компоненты? Стандартная гарантия на промышленные разъемы составляет 2-3 года. Если поставщик дает только 6 месяцев, это сигнал о низком качестве продукции.
- Есть ли у вас складской запас? В условиях нестабильных логистических цепочек наличие товара на складе в РФ критически важно. Сроки поставки из-за рубежа могут растянуться на месяцы.
- Можете ли вы предоставить образцы для тестирования? Никогда не заказывайте большую партию без предварительного тестирования образцов в ваших реальных условиях. Попросите выслать 5-10 штук для проведения собственных испытаний.
Почему опыт производства имеет значение: экспертиза ООО «Шэньси Хуаюань Электроникс»
Теоретические знания и кейсы важны, но они должны подкрепляться реальными производственными возможностями. Именно здесь на первый план выходит опыт производителя. ООО «Шэньси Хуаюань Электроникс» — это высокотехнологичное предприятие с более чем 20-летней историей, специализирующееся на разработке и производстве радиочастотных разъемов и кабельных сборок для критически важных отраслей.
Основанная в 2001 году в Сиане, компания прошла путь от локального производителя до международного поставщика, экспортирующего продукцию в более чем 20 стран мира. Наш опыт работы с такими гигантами, как Halliburton, Saab, Radiall и ведущими институтами Китайской академии наук, научил нас одному: надежность закладывается на этапе проектирования и контролируется на каждом шаге производства.
Почему клиенты выбирают решения от «Шэньси Хуаюань Электроникс» для своих самых сложных проектов?
- Полный вертикально интегрированный цикл. Мы не просто собираем компоненты из покупных частей. Наши 3000 кв.м производственных площадей оснащены собственными цехами точной механической обработки, обработки компонентов и финальной сборки. Это позволяет нам контролировать качество каждой детали — от заготовки до готового изделия.
- Военный стандарт качества. Наша система менеджмента качества сертифицирована по стандартам ISO 9001:2008 и GJB 9001C-2008 (военный стандарт). Это означает, что продукция, поставляемая для гражданских нужд (нефтегаз, телеком, логистика), проходит те же строгие испытания, что и компоненты для аэрокосмической отрасли.
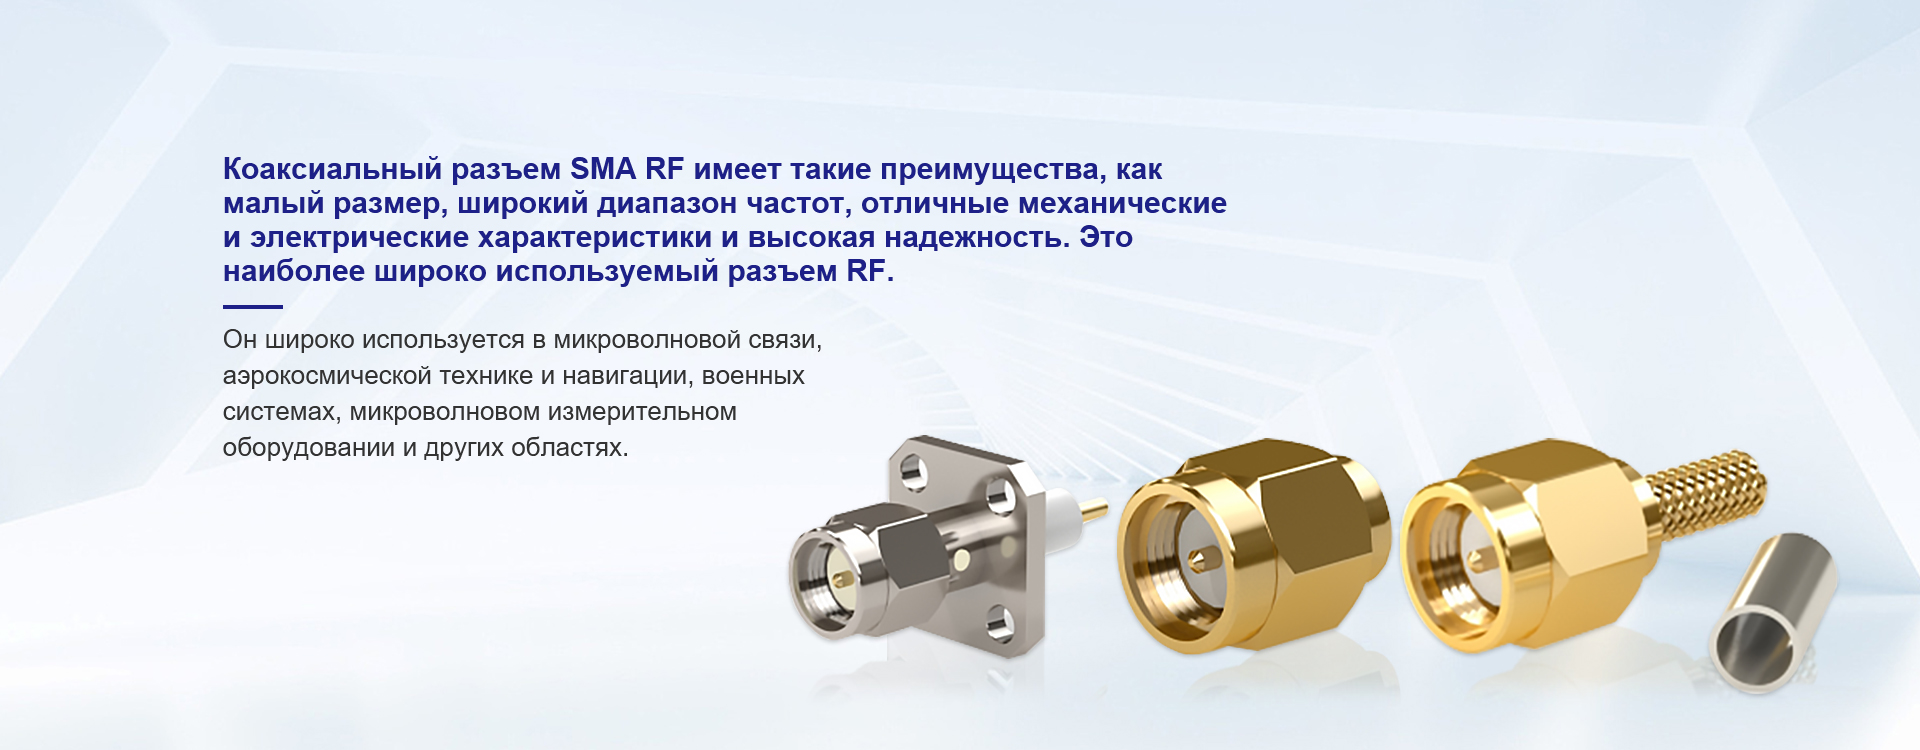
- Широкая линейка специализированных продуктов. Мы предлагаем не только стандартные разъемы (N, SMA, TNC, MCX, SMP), но и уникальные решения: микроволновые устройства, стеклокерамические уплотнения, разъемы, устойчивые к высоким температурам и давлению, а также индивидуальные разработки под специфические задачи заказчика.
- Инженерная поддержка и R&D. В нашем штате работают 20 инженеров и технических специалистов, которые помогают клиентам оптимизировать конструкции. Мы зарегистрировали 7 национальных патентов и продолжаем инвестировать в исследования, чтобы предлагать решения, опережающие рыночные тренды 2026 года.
Когда вы выбираете «Шэньси Хуаюань Электроникс», вы получаете не просто деталь, а уверенность в том, что ваше радиочастотное соединение выдержит вибрацию, холод, жару и электромагнитные бури. Наша ежегодная мощность в 3,5 миллиона единиц RF-разъемов и 100% выходной контроль гарантируют, что каждый компонент в вашей системе будет работать так, как задумано инженерами.
Часто задаваемые вопросы
Какой тип разъема лучше использовать для частот выше 6 ГГц?
Для частот выше 6 ГГц традиционно используются разъемы SMA, однако их предел составляет около 18-24 ГГц в зависимости от качества. Для более высоких частот и лучшей надежности рекомендуется использовать разъемы 2.92 мм (K-type) или 1.85 мм (V-type). В промышленных условиях, где важна прочность, часто применяют улучшенные версии N-type, но они ограничены частотой до 11 ГГц. Выбор зависит от конкретного диапазона рабочих частот вашей системы.
Влияет ли длина кабеля на качество сигнала?
Да, влияет напрямую. Чем длиннее кабель, тем выше затухание сигнала. Затухание измеряется в дБ на метр и зависит от частоты и типа кабеля. Например, кабель RG-58 на частоте 1 ГГц имеет затухание около 0.5 дБ/м. Кабель 1/2″ дюйма с вспененным диэлектриком — около 0.1 дБ/м. Для длинных трасс (более 50 метров) необходимо использовать кабели большего диаметра с низким затуханием, иначе сигнал может ослабнуть ниже чувствительности приемника.
Можно ли использовать обычные инструменты для монтажа РФ-разъемов?
Нет, не рекомендуется. Монтаж коаксиальных разъемов требует точности. Обжимные клещи должны быть калиброваны под конкретный тип разъема и кабеля. Использование универсальных плоскогубцев приводит к неравномерному обжиму, повреждению оплетки и нарушению геометрии, что неизбежно ухудшает электрические параметры. Инвестиция в правильный инструмент окупается надежностью соединений.
Что такое КСВ и почему он важен?
КСВ (Коэффициент Стоячей Волны) или VSWR (Voltage Standing Wave Ratio) показывает, какая часть сигнала отражается обратно от нагрузки из-за несогласованности импеданса. Идеальное значение — 1.0. Значение 1.5 считается хорошим, 2.0 — предельно допустимым для большинства систем. Высокий КСВ приводит к потере мощности сигнала и может вызвать перегрев и выход из строя передатчика. Поэтому контроль КСВ является ключевым параметром качества РФ-соединения.
Заключение и следующие шаги
Рынок промышленных радиочастотных соединений в 2026 году требует от компаний не просто покупки компонентов, а инженерного подхода к их интеграции. Кейсы, рассмотренные в этой статье, показывают, что надежность системы определяется самым слабым звеном — будь то разъем, кабель или качество монтажа. Игнорирование деталей приводит к дорогостоящим простоям и репутационным рискам.
Правильно выбранное решение для радиочастотного соединения — это инвестиция в стабильность вашего бизнеса. Оно позволяет снизить операционные расходы на обслуживание, повысить точность данных и обеспечить бесперебойную работу критической инфраструктуры. Не позволяйте мелочам sabotaging ваши крупные проекты.
Если вы столкнулись с проблемами надежности связи или планируете модернизацию существующих систем, эксперты ООО «Шэньси Хуаюань Электроникс» готовы помочь. Наши инженеры проведут аудит вашей текущей конфигурации и предложат оптимальное решение, соответствующее вашим бюджетным и техническим требованиям. Мы работаем с ведущими производителями и гарантируем качество каждой поставки, подтвержденное международными сертификатами и опытом сотрудничества с мировыми лидерами отрасли.
Получить консультацию по выбору РФ-компонентов
Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить персональное коммерческое предложение. Помните: надежность начинается с правильного соединения.