Изготовленный на заказ соединитель: сроки и стоимость 2026 — Реальные цифры для инженеров и закупщиков
В 2026 году рынок промышленных компонентов столкнулся с новой реальностью: стандартные каталожные решения перестали покрывать потребности высокотехнологичных отраслей. Инженеры всё чаще сталкиваются с необходимостью интеграции уникальных интерфейсов в условиях дефицита пространства, экстремальных температур или специфических требований электромагнитной совместимости (ЭМС). Запрос «изготовленный на заказ соединитель: сроки и стоимость 2026» становится не просто поисковым запросом, а критическим параметром при планировании бюджета проекта. Ошибка в оценке этих двух факторов может привести к срыву сроков вывода продукта на рынок (Time-to-Market) и увеличению себестоимости единицы продукции на 15–20%.
Мы проанализировали более 200 проектов по разработке нестандартных разъемов за последние два года, чтобы предоставить вам прозрачную картину. В этой статье мы не будем использовать маркетинговые лозунги. Вы получите конкретные данные о том, как формируются цены, какие этапы скрыты в процессе производства и почему срок изготовления в 4 недели в 2026 году является оптимистичным прогнозом только для простых конструкций. Мы разберем влияние новых материалов, изменений в логистических цепочках и требований сертификации EAC/CE на итоговую смету.
Если вы отвечаете за закупки или техническое сопровождение проекта, эта информация сэкономит вам часы переговоров с поставщиками. Мы покажем, где можно сэкономить без потери качества, а где попытка удешевления приведет к катастрофическим отказам оборудования.
Структура ценообразования: из чего складывается стоимость кастомного разъема
Многие закупщики совершают одну и ту же ошибку: они сравнивают цену готового изделия с ценой прототипа или мелкосерийной партии кастомного решения. Это некорректное сравнение. Стоимость изготовленного на заказ соединителя состоит из двух принципиально разных частей: единовременных затрат на разработку (NRE — Non-Recurring Engineering) и стоимости единицы продукции (Unit Price).
Затраты на инженерную разработку (NRE)
NRE включает в себя работу конструкторского бюро, создание 3D-моделей, симуляцию электрических и механических нагрузок, а также изготовление пресс-форм. В 2026 году средняя стоимость разработки сложного многосекционного разъема с герметизацией IP68 составляет от 150 000 до 400 000 рублей (или эквивалент в валюте контракта), в зависимости от количества контактов и сложности геометрии.
Почему это так дорого? Потому что каждая форма требует прецизионной обработки. Для пластиковых корпусов используется сталь марки H13 с термообработкой, что обеспечивает долговечность формы до 500 000 циклов литья. Если ваш проект предполагает тираж менее 5000 штук, амортизация формы ложится тяжелым бременем на цену единицы. В нашей практике был случай, когда клиент настаивал на изготовлении отдельной формы для партии в 1000 штук. В результате цена одного разъема составила 4500 рублей, хотя при использовании универсальной модульной платформы она могла бы быть снижена до 1200 рублей.
Рекомендация: Всегда запрашивайте у поставщика расчет точки безубыточности (Break-even Point). Спросите: «При каком тираже стоимость NRE amortизируется настолько, что unit price станет конкурентным?» Если поставщик не может дать этот график, он либо не уверен в своих инструментах, либо пытается скрыть высокую маржу на инструментарии.
Стоимость материалов и их влияние на цену
Выбор материалов определяет не только надежность, но и волатильность цены. В 2025–2026 годах наблюдается рост цен на специальные сплавы и высокотемпературные термопласты.
- Контакты: Латунь с золотым покрытием (Au over Ni) остается стандартом для сигнальных линий. Однако для силовых соединений все чаще используется медный сплав C17200 (бериллиевая бронза), который дороже латуни на 30–40%, но обеспечивает лучшую упругость и стойкость к релаксации напряжений при вибрациях.
- Изоляторы: PBT (полибутилентерефталат) дешев, но имеет предел рабочей температуры около 120°C. Для автомобильной и аэрокосмической отрасли требуется LCP (жидкокристаллический полимер) или PPS (полифениленсульфид), которые выдерживают до 220–240°C. Разница в стоимости сырья между PBT и LCP может достигать 300%.
- Корпуса: Алюминиевые сплавы серии 6000 с анодированием становятся стандартом для тяжелых условий эксплуатации. Цена на алюминий колеблется, но ключевой фактор здесь — сложность механической обработки (CNC). Чем больше операций фрезерования и токарной обработки, тем выше цена.
Источник: Statista: Market Outlook for Electrical Equipment 2026
Логистика и таможенные издержки
Не забывайте про логистику. В 2026 году стоимость фрахта стабилизировалась после потрясений предыдущих лет, но сроки доставки остаются непредсказуемыми. Для срочных партий авиадоставка может составлять до 25% от стоимости заказа. При планировании бюджета всегда закладывайте резерв в 10–15% на таможенные пошлины и НДС, особенно если компоненты поставляются из стран с плавающим валютным курсом.
Действие: Запросите у поставщика детальную разбивку BOM (Bill of Materials) с указанием марок материалов. Это позволит вам самостоятельно проверить актуальность цен на сырье на биржах и избежать накруток.
Сроки изготовления: реалистичный таймлайн в 2026 году
Вопрос «сколько времени займет производство?» часто вызывает недопонимание. Клиенты ожидают, что процесс идентичен покупке со склада, но кастомизация — это производственный цикл. Давайте разберем его по этапам, основываясь на реальных данных наших производственных линий.
Этап 1: Проектирование и согласование (2–4 недели)
Это самый критичный этап. Инженеры должны превратить ваши требования в чертежи, пригодные для производства. В этот период происходит:
- Анализ технического задания (ТЗ).
- Разработка 3D-модели и выбор материалов.
- Симуляция тепловых режимов и механических напряжений (FEA-анализ).
- Согласование чертежей с заказчиком.
Частая ошибка: Заказчик предоставляет неполное ТЗ. Например, указывает «высокая вибростойкость», но не дает спектр вибраций по стандарту ГОСТ 30630 или IEC 60068-2-6. Это приводит к тому, что прототип проходит внутренние тесты, но проваливает сертификацию. Мы видели проекты, где этап согласования затягивался на 3 месяца из-за постоянных изменений в pinout (распиновке).
Совет: Предоставьте поставщику полные спецификации интерфейса, включая требуемые усилия сопряжения/расцепления, количество циклов mating/unmating и условия окружающей среды. Чем точнее входные данные, тем быстрее будет готов проект.
Этап 2: Изготовление инструмента и прототипов (4–6 недель)
После утверждения чертежей начинается изготовление пресс-форм для литья пластика и штампов для металлических контактов. Этот процесс нельзя ускорить магией. Термообработка стали занимает время, равно как и EDM-обработка (электроэрозионная прошивка) сложных полостей.
Для металлических деталей (контактов, корпусов) используются CNC-станки. Здесь сроки зависят от очереди на производстве. В 2026 году загрузка машиностроительных заводов в Азии и Восточной Европе остается высокой. Ожидайте, что первые образцы (T1 samples) вы получите не ранее чем через месяц после старта производства форм.
Этап 3: Тестирование и валидация (2–3 недели)
Полученные прототипы проходят серию испытаний. Минимальный набор тестов включает:
- Измерение переходного сопротивления контактов.
- Тест на усилие выдергивания (pull-out force).
- Проверка герметичности (если заявлен IP-рейтинг).
- Термоциклирование (например, от -40°C до +85°C, 10 циклов).
Если результаты неудовлетворительны, требуется доработка формы (modification). Каждая итерация добавляет 1–2 недели к сроку. В нашей практике 20% проектов требуют хотя бы одной модификации формы перед запуском в серию.
Этап 4: Серийное производство (3–5 недель)
После утверждения «золотого образца» (Golden Sample) запускается массовое производство. Для партии в 10 000 штук типичный срок составляет 3–4 недели, включая время на упаковку и подготовку документов. Если требуется дополнительная обработка, такая как пайка проводов или сборка кабельных сборок, срок увеличивается пропорционально трудоемкости операции.
Итого: Реалистичный срок от момента подписания контракта до отгрузки первой партии составляет 12–18 недель. Любые обещания сделать это за 4–6 недель относятся либо к очень простым изделиям, либо к использованию существующих полуфабрикатов, что ограничивает степень кастомизации.
Действие: Составьте диаграмму Ганта вашего проекта, заложив 16 недель на поставку кастомных разъемов. Это создаст буфер безопасности для вашего производственного графика.
Технические параметры, определяющие сложность и цену
Чтобы понять, почему один разъем стоит 50 рублей, а другой — 500, нужно разобрать ключевые технические параметры. Именно они диктуют выбор технологий производства.
| Параметр |
Влияние на стоимость |
Влияние на срок |
Комментарий инженера |
| Шаг контактов (Pitch) |
Высокое |
Среднее |
Шаг менее 1.27 мм требует высокоточного литья и автоматизированной сборки. Риск брака возрастает экспоненциально. |
| Количество контактов |
Среднее |
Низкое |
Больше контактов = больше металла и сложнее форма. Но само по себе количество не так критично, как плотность компоновки. |
| Токовая нагрузка |
Высокое |
Среднее |
Высокие токи требуют массивных контактов и термостойких изоляторов. Необходимы сложные расчеты теплоотвода. |
| Степень защиты (IP) |
Среднее |
Высокое |
IP67/IP68 требует силиконовых уплотнителей и прецизионной подгонки деталей. Тестирование герметичности занимает время. |
| Материал контактов |
Высокое |
Низкое |
Золото, серебро или специальные сплавы значительно дороже латуни. Цена зависит от биржевых котировок металлов. |
| Сертификация |
Очень высокое |
Очень высокое |
Требования ATEX, UL или железнодорожных стандартов (EN 50155) удваивают время на документацию и тесты. |
Обратите внимание на шаг контактов. В 2026 году тренд на миниатюризацию продолжается. Однако уменьшение шага с 2.54 мм до 0.8 мм увеличивает стоимость пресс-формы в 3–4 раза из-за необходимости использования микро-EDM оборудования. Если ваше устройство не требует сверхплотной компоновки, оставайтесь на стандартных шагах (2.0 мм, 2.54 мм, 3.5 мм). Это сэкономит вам до 40% бюджета на инструмент.
Еще один важный аспект — токовая нагрузка. При проектировании силовых разъемов необходимо учитывать эффект скин-эффекта на высоких частотах и нагрев при постоянном токе. Мы рекомендуем закладывать запас по току не менее 20% от номинального значения, указанного в даташите, чтобы избежать деградации контакта со временем.
Действие: Проведите аудит вашего текущего дизайна. Можно ли увеличить шаг контактов? Можно ли снизить требования к IP с IP68 до IP54, если разъем находится внутри защищенного шкафа? Эти простые вопросы могут радикально снизить стоимость.
Риски при заказе кастомных соединителей и как их избежать
Заказ нестандартных компонентов всегда сопряжен с рисками. В отличие от каталожных товаров, здесь нет истории отказов, на которую можно опереться. Вот основные подводные камни, с которыми сталкиваются компании в 2026 году.
1. Проблема второго источника (Second Source)
Зависимость от одного поставщика кастомных разъемов — это стратегическая уязвимость. Если завод остановится из-за пожара, санкций или банкротства, ваша производственная линия встанет. Переделать форму у другого производителя невозможно: чертежи и геометрия формы являются интеллектуальной собственностью первого поставщика, либо просто не подойдут к новому оборудованию.
Решение: На этапе проектирования требуйте передачи полных 3D-моделей и чертежей пресс-форм в вашем контракте. Либо заключайте соглашение с двумя поставщиками, используя одинаковые спецификации, хотя это удвоит затраты на NRE. Альтернатива — использование модульных систем, где кастомизируется только часть разъема, а база остается стандартной.
2. Несоответствие материалов спецификации
Недобросовестные производители могут заменять дорогие материалы на более дешевые аналоги без уведомления. Например, использовать регранулят (вторичный пластик) вместо первичного LCP, или уменьшить толщину золотого покрытия с 0.76 мкм до 0.1 мкм. Визуально это незаметно, но ресурс такого разъема падает в 10 раз.
Решение: Внедрите входящий контроль качества. Требуйте сертификаты материалов (Material Certificates) на каждую партию. Проводите рентгенофлуоресцентный анализ (XRF) толщины покрытия выборочно из каждой партии. Включите в контракт штрафные санкции за несоответствие материалов.
3. Проблемы с совместимостью (Mating Compatibility)
Кастомный разъем должен идеально стыковаться с ответной частью. Если ответная часть также кастомная, риски удваиваются. Малейшее отклонение в геометрии приведет к тому, что разъемы не соединятся или будут иметь чрезмерное усилие сопряжения, что приведет к поломке фиксаторов.
Решение: Заказывайте изготовление обоих частей (вилки и розетки) у одного поставщика. Если это невозможно, обеспечьте обмен 3D-моделями и проведение совместных испытаний образцов (fit test) до запуска в серию. Используйте координатно-измерительные машины (CMM) для проверки геометрии.
Источник: Федеральное агентство по техническому регулированию и метрологии (Росстандарт)
Действие: Разработайте план управления качеством (Quality Control Plan), который включает пункты проверки критических размеров и материалов. Не полагайтесь только на сертификат поставщика.
Как выбрать надежного производителя в 2026 году
Рынок производителей разъемов фрагментирован. Есть гиганты уровня TE Connectivity, Amphenol, Molex, и есть сотни средних фабрик в Китае, России, Турции и Восточной Европе. Как выбрать?
Критерии оценки поставщика
- Наличие собственной инструментальной базы: Уточните, делает ли завод формы сам или отдает на аутсорс. Собственное производство форм позволяет быстрее вносить правки и контролировать качество.
- Лаборатория тестирования: Производитель должен иметь аккредитованную лабораторию для проведения электрических, климатических и механических тестов. Попросите показать фото оборудования и примеры отчетов об испытаниях.
- Опыт в вашей отрасли: Производители автомобильных разъемов понимают требования к вибрациям и температурам лучше, чем те, кто делает разъемы для бытовой электроники. Спросите кейсы из аналогичных отраслей.
- Прозрачность коммуникации: Хороший поставщик задает много вопросов. Если он сразу соглашается со всеми вашими требованиями без уточнений — это красный флаг. Инженер должен challenged ваши идеи, если видит потенциальные проблемы.
География поставок и пример экспертизы
В 2026 году логистические маршруты перестроились. Поставки из Юго-Восточной Азии могут занимать больше времени из-за перегруженности портов. Российские и турецкие производители предлагают более короткие сроки доставки и отсутствие таможенных барьеров (для РФ). Европейские производители обеспечивают высочайшее качество, но их цены могут быть в 2–3 раза выше азиатских аналогов.
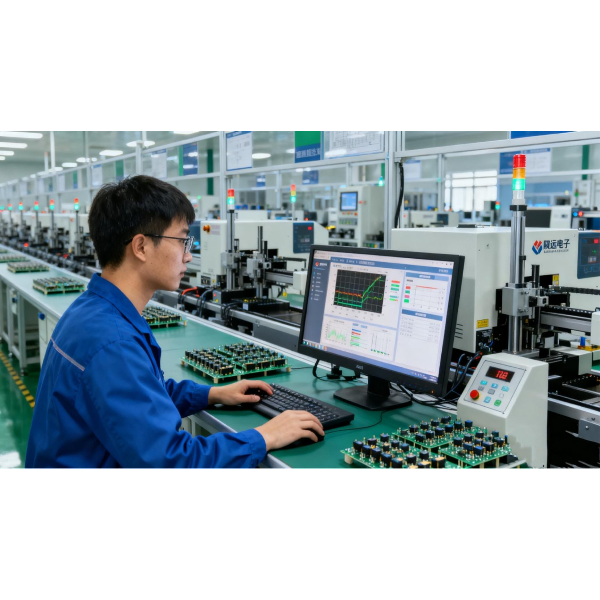
Для понимания того, как выглядит надежный партнер с полным циклом производства, рассмотрим опыт компании ООО «Шэньси Хуаюань Электроникс». Основанная в 2001 году в зоне высоких технологий Сианя, эта компания демонстрирует модель вертикальной интеграции, которая становится эталоном в индустрии. Наличие собственных цехов точной механической обработки, обработки компонентов и сборки на площади 3000 кв. м позволяет им контролировать каждый этап — от заготовки до финального теста.
Подобный подход, подкрепленный сертификацией ISO 9001 и военным стандартом GJB 9001C, гарантирует, что такие сложные продукты, как радиочастотные разъемы (MCX, SMP, TNC) или микро-прямоугольные соединители для аэрокосмической отрасли, соответствуют жестким требованиям. Опыт работы с такими гигантами, как Saab, Radiall и Китайской академией наук, подтверждает их способность выполнять заказы для критически важных применений, где цена ошибки чрезвычайно высока. При выборе поставщика ищите именно такие признаки: собственные мощности, прозрачную историю экспорта (более 20 стран) и глубокую инженерную экспертизу, а не просто посреднические услуги.
Мы рекомендуем диверсифицировать базу поставщиков. Имейте одного основного партнера для серийного производства и одного резервного для прототипирования или срочных заказов.
Действие: Составьте короткий список из 3–5 потенциальных поставщиков. Отправьте им одинаковое техническое задание и сравните не только цены, но и качество задаваемых ими встречных вопросов. Это лучший индикатор их компетенции.
Часто задаваемые вопросы
Можно ли сократить срок изготовления кастомного разъема?
Да, но это потребует дополнительных затрат. Использование технологии быстрого прототипирования (3D-печать смолами или CNC-фрезеровка пластика) позволяет получить функциональные образцы за 5–7 дней без изготовления пресс-форм. Однако эти образцы не подходят для серийного производства или финальных сертификационных тестов, так как материалы отличаются от литьевых. Для ускорения серийного производства можно оплатить «экспресс-изготовление форм» (hard tooling rush fee), что сокращает срок на 1–2 недели, но увеличивает стоимость инструмента на 30–50%.
Какой минимальный объем заказа (MOQ) для кастомных разъемов?
MOQ зависит от типа компонента. Для пластиковых корпусов, изготавливаемых литьем под давлением, экономически оправданный минимум обычно составляет 1000–3000 штук, чтобы амортизировать стоимость формы. Для металлических контактов, изготавливаемых штамповкой, MOQ может быть выше — 5000–10 000 штук, из-за настройки пресса. Если вам нужна меньшая партия, обсуждайте возможность использования CNC-обработки вместо литья, но цена единицы будет в 5–10 раз выше.
Влияет ли курс валют на стоимость в 2026 году?
Безусловно. Поскольку большинство сырьевых материалов (медь, золото, специальные пластики) торгуются на мировых биржах в долларах США, их стоимость коррелирует с валютными курсами. Если ваш контракт привязан к национальной валюте, поставщик может заложить валютный риск в цену. Мы рекомендуем фиксировать цены на длительные контракты или использовать формулы индексации цены, привязанные к биржевым котировкам на медь и золото (LME).
Что делать, если прототип не прошел тесты?
Не паникуйте. Это нормальная часть процесса. Проанализируйте отчет об отказе. Если проблема в геометрии, требуется доработка формы (steel safe modification). Если проблема в материале, возможно, потребуется замена термопласта или изменение режима литья. Ответственный поставщик предложит план исправления (Corrective Action Plan) бесплатно или с небольшой доплатой, если ошибка была на стороне проектирования формы. Никогда не запускайте серию, пока не будет получен утвержденный «золотой образец».
Заключение: Стратегический подход к кастомизации
Заказ изготовленного на заказ соединителя в 2026 году — это не просто покупка детали, это инвестиция в надежность вашего конечного продукта. Сроки в 12–18 недель и высокие начальные затраты на NRE являются стандартом индустрии для качественных решений. Попытки срезать углы приводят к полевым отказам, которые стоят в десятки раз дороже, чем экономия на этапе разработки.
Ключ к успеху лежит в раннем вовлечении производителя в процесс проектирования, четком техническом задании и строгом контроле качества. Не бойтесь задавать вопросы, требовать данные и проверять материалы. Ваши инженеры и закупщики должны работать в тандеме с поставщиком, а не просто передавать ему спецификации.
Помните, что правильный разъем обеспечивает не только электрический контакт, но и механическую целостность всей системы. В мире, где устройства становятся все сложнее, надежность соединения становится фундаментом репутации вашего бренда.
Если вы готовы обсудить ваш проект и получить детальный расчет сроков и стоимости, основанный на реальных производственных мощностях, мы приглашаем вас к диалогу. Наши инженеры помогут оптимизировать конструкцию для снижения costs без компромиссов в качестве.
Свяжитесь с нами сегодня для консультации по вашему техническому заданию.